


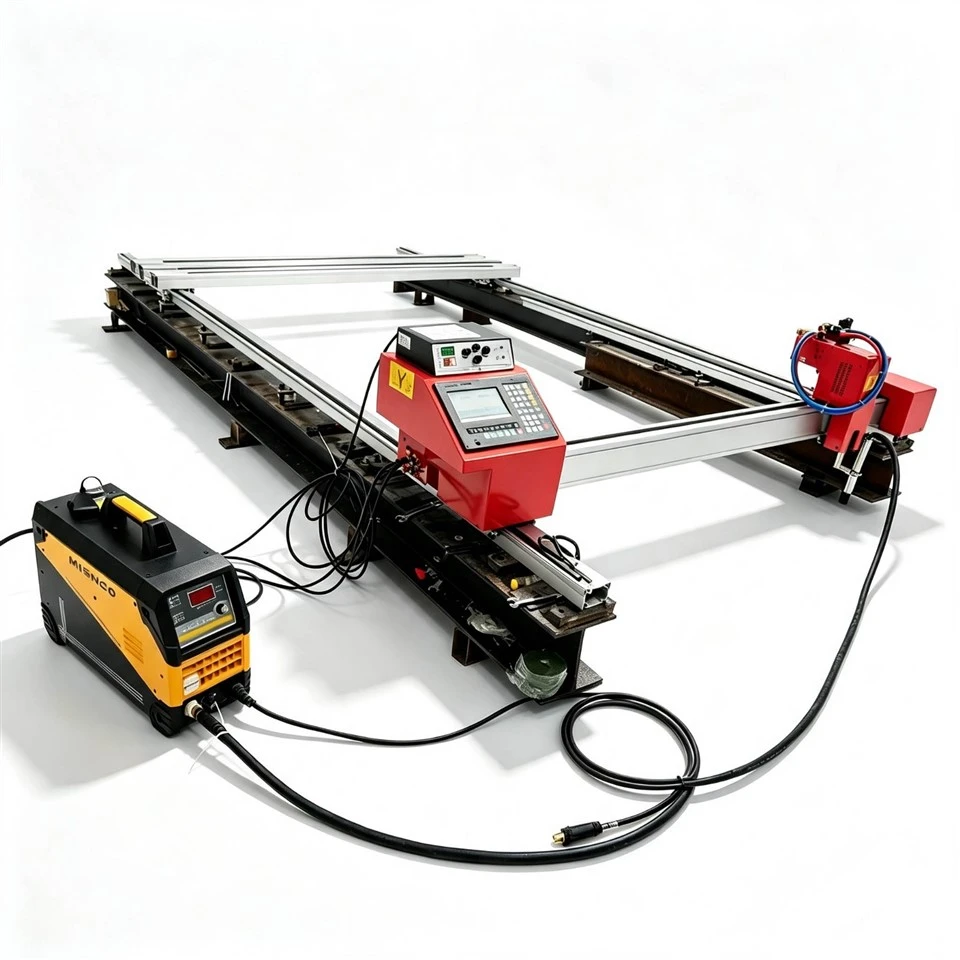

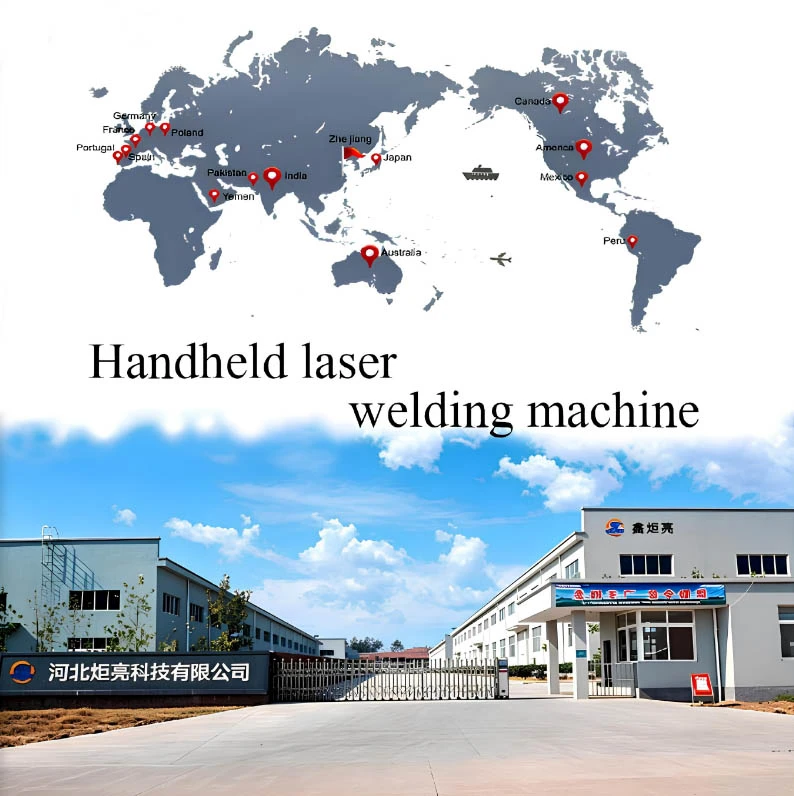
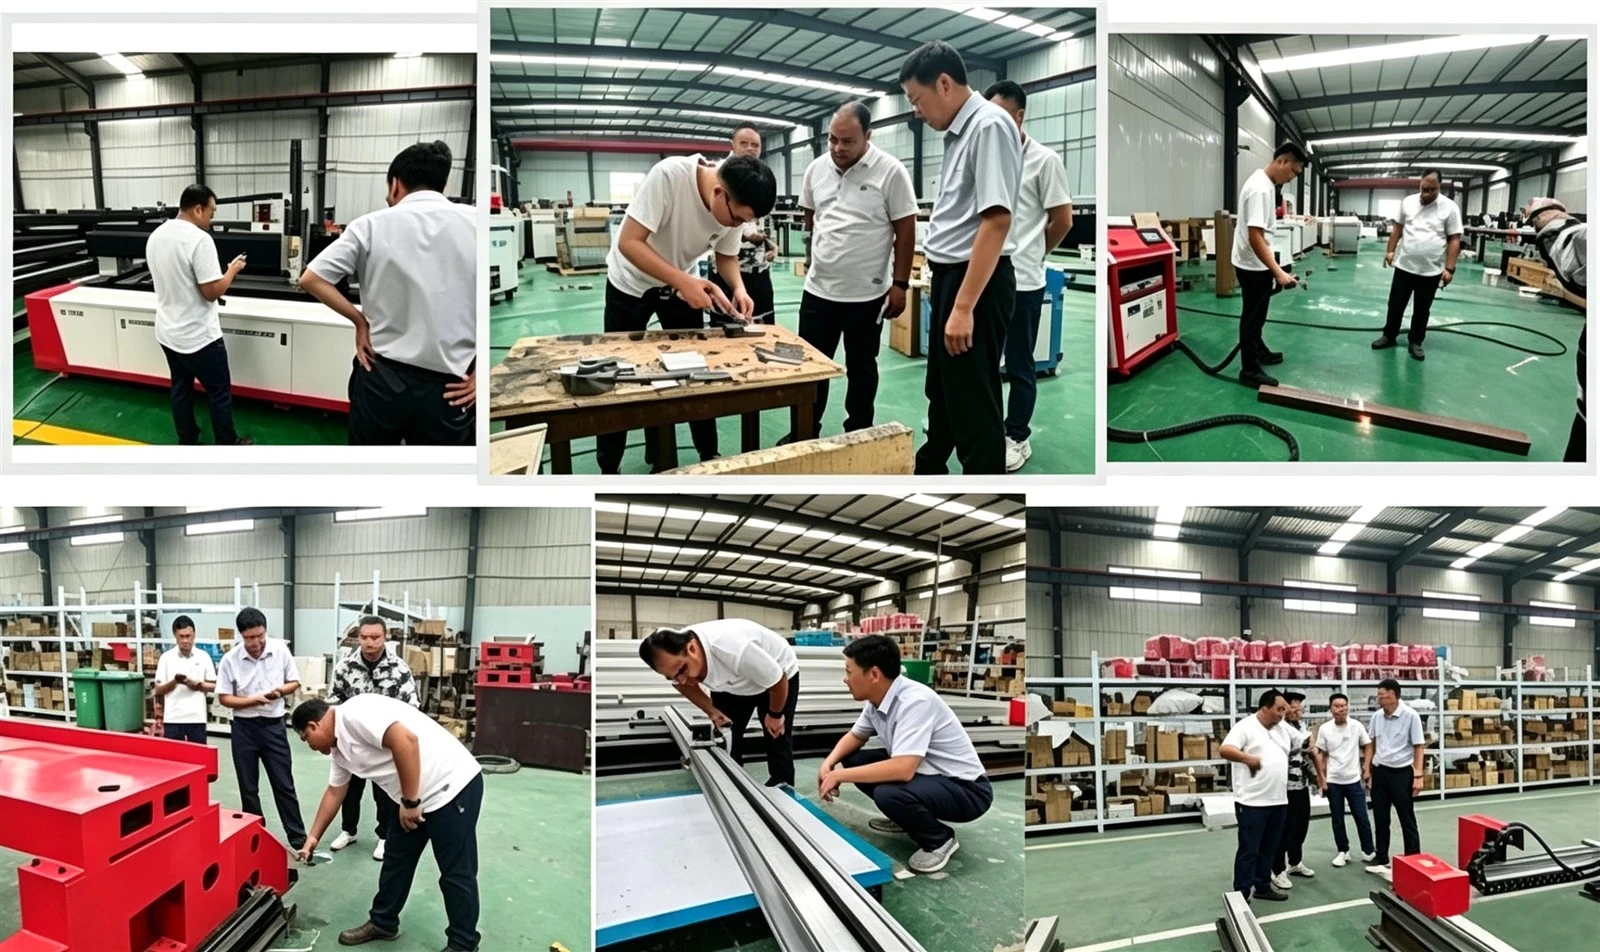
Hebei Juliang Technology Co., Ltd. yra viena iš pirmaujančių plazminio pjovimo mašinų gamintojų ir tiekėjų Kinijoje. Nedvejodami nusipirkite CE patvirtintas mašinas, pagamintas Kinijoje iš mūsų gamyklos. Visos pritaikytos mašinos yra aukštos kokybės ir konkurencingos kainos.
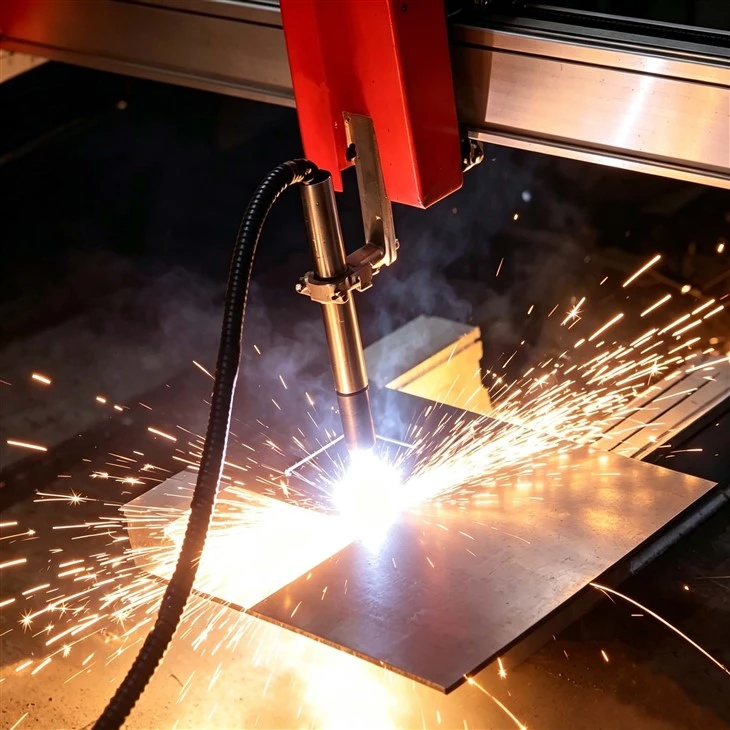
Plazminis pjaustytuvas yra terminio pjovimo sistema, kuri naudoja elektra įkrautas dujas, jonizuotas į plazmą, kad pjaustytų laidžius metalus. Jis veikia sukuriant elektros lanką tarp degiklio elektrodo ir ruošinio. Suslėgtos dujos, kaip oras ar azotas, išleidžiamos pro degiklį ir lanku jonizuojamos į plazmą, kurios temperatūra pasiekia maždaug 30 000 laipsnių F. Tada šis plazmos srautas sufokusuojamas purkštuku, nukreipdamas didelės-energijos spindulį į metalą. Didelis karštis tirpdo metalą, o greitai{7}}judančios dujos išpučia išlydytą medžiagą iš pjūvio. Mašina turi keturias pagrindines dalis: nuolatinės srovės nuolatinės srovės maitinimo šaltinį, plazminį degiklį su keičiamomis dalimis (elektrodas, antgalis, sūkurinis žiedas, skydas), dujų sistemą ir CNC valdiklį automatiniam pjovimui. Šiuo metodu galima pjauti įvairius laidžius metalus, įskaitant anglinį plieną, nerūdijantį plieną, aliuminį, varį ir žalvarį.
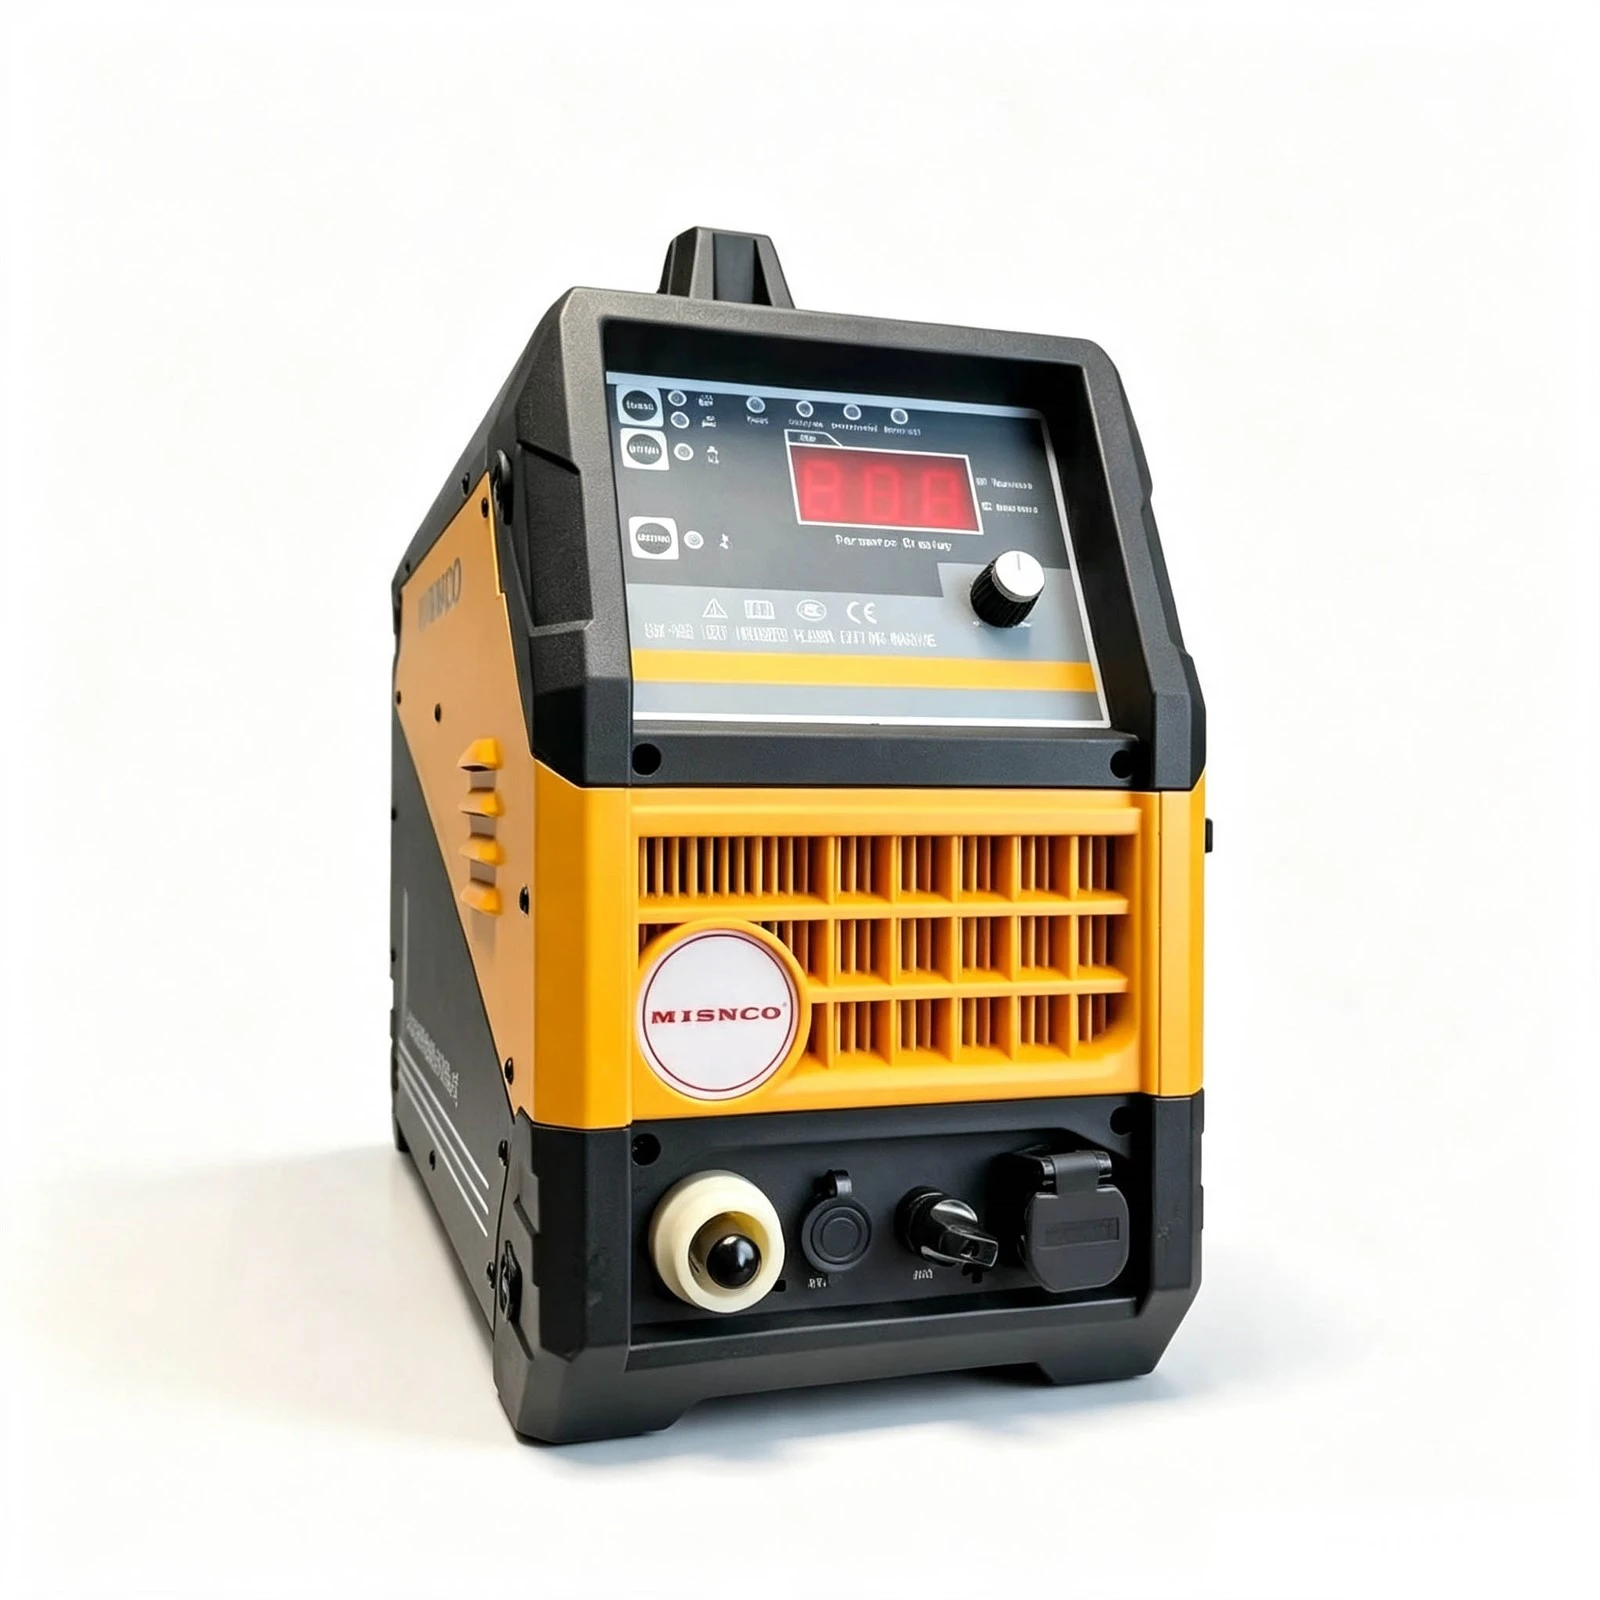
Plazminių pjaustytuvų tipai
1. Pilotinis lanko uždegimas
Aukšto{0}}dažnio aukštos-tampos impulsas iš maitinimo šaltinio jonizuoja degiklio viduje esančias dujas ir sukuria bandomąjį lanką. Šis pradinis lankas yra mažos-srovės ir nustato laidžią kelią, kol degiklis priartėja prie metalo.
2. Lanko perkėlimas
Kai degiklis yra tinkamu atstumu nuo ruošinio (paprastai 3–8 mm, priklauso nuo sistemos), bandomasis lankas peršoka į metalą ir užbaigia grandinę. Tada perima pagrindinė pjovimo srovė, o maitinimas persijungia į pjovimo režimą.
3. Pjovimo lanko stabilumas
Nuolatinės srovės maitinimo šaltinis palaiko pastovią srovę, kad išliktų lankas. Lankas išlieka stabilus tol, kol degiklis yra tinkamame aukštyje ir dujos teka teisingai.
4. Dujų funkcija
Suslėgtos dujos yra būtinos tiek kuriant plazmą, tiek išpučiant ištirpusį metalą. Labai svarbu, kad dujų slėgis ir srautas neviršytų rekomenduojamų ribų. Per mažas slėgis reiškia nepilną metalo pašalinimą, o per didelis elektrodas gali greitai nusidėvėti.
5. CNC automatika
Atliekant automatines sąrankas, CNC valdiklis vadovaujasi G-kodo instrukcijomis dėl pjovimo kelio, greičio ir degiklio aukščio. Jis koordinuoja variklių judėjimą, galios reguliavimą, aukščio valdymą ir dujų srautą.
Pjovimo parametrai
Pjovimo srovė
Valdo pjovimo greitį ir pjaustomos medžiagos storį. Per didelė srovė lemia platesnę plyšį ir daugiau nuodegų. (Reguliuoja energijos suvartojimą.)
Pjovimo greitis
Nustato, kaip greitai deglas juda. Tinkamas greitis subalansuoja gerą pjovimą ir efektyvumą. Jei važiuojate per greitai, atsiranda nepilnų pjūvių ir tempimo linijų; per lėtas sukelia apnašas ant dugno.
Dujų slėgis
Įtakoja, kaip gerai išvalomas išlydytas metalas. Geriausias slėgis priklauso nuo medžiagos, storio ir antgalio. Nepakankamas slėgis palieka apnašas, o per daug greičiau susidėvi eksploatacinės medžiagos.
Degiklio aukštis
Įtakoja lanko įtampą ir bendrą pjovimo kokybę. Idealus atstumas nuo medžiagos priklauso nuo metalo tipo ir storio. Netinkamas aukštis lemia nevienodus pjūvius ir greitesnį eksploatacinių medžiagų susidėvėjimą.
Kredencialas
CE
CE
UMP
UMP
Viskas, ką reikia žinoti
Kokį didžiausią storį gali pjauti plazminis pjaustytuvas?
Maksimalus storis priklauso nuo maitinimo šaltinio išėjimo srovės. 65A sistema anglinio plieno pjauna iki maždaug 20 mm. Didesnės srovės sistemos (200A+) pjaunamos iki 65mm ar daugiau. Pjūviai gali siekti 60 mm ar daugiau. Nerūdijančio plieno ir aliuminio storis paprastai yra 15–25 % mažesnis nei anglinio plieno.
Ar plazminiu pjaustytuvu galima pjauti ne{0}}laidžias medžiagas?
Ne. Plazminiam pjovimui reikalingos elektrai laidžios medžiagos, nes elektros lankas turi praeiti pro ruošinį, kad užbaigtų grandinę. Ne-laidžių medžiagų, tokių kaip mediena, plastikas, stiklas ir guma, negalima pjauti plazma. Pjovimas deguonimi-ar pjovimas lazeriu yra ne-laidžių medžiagų alternatyvos.
Kaip dažnai reikia keisti plazminio pjovimo eksploatacines medžiagas?
Vartojimo laikas priklauso nuo pjovimo srovės, dujų tipo ir medžiagos. Elektrodus ir purkštukus paprastai reikia pakeisti po 1–4 lanko valandų-laiku esant didelei srovei. Vizuali apžiūra yra pagrindinis metodas: pakeiskite elektrodą, kai hafnio duobė viršija rekomenduojamą gylį-; pakeiskite antgalį, kai anga tampa -iš-apvali. Sukamąjį žiedą reikia keisti maždaug kas penktą elektrodo keitimą.
Ar galima plazminį pjaustytuvą integruoti su CNC stalu?
Taip. Dauguma mechanizuotų plazminio pjovimo sistemų yra skirtos CNC integravimui-. CNC valdiklis vykdo G kodo programas, koordinuoja ašių judesius ir sąveikauja su maitinimo šaltiniu ir degiklio aukščio valdikliu. CNC integracija leidžia automatizuoti sudėtingų formų pjovimą, pakartojamą gamybą ir didesnį pralaidumą.
Populiarus Žymos: plazminio pjaustytuvo mašina, Kinijos plazmos pjaustytuvo mašinų gamintojai, gamykla


